





金属切断用超硬鋸刃は、従来の研磨ホイールや標準的なスチールブレードよりも高速で、よりきれいなエッジで、より長い耐用年数で金属材料を切断するように設計された円形切断ツールです。超硬チップまたはサーメットチップの金属鋸刃は、摩擦に頼ってワークピースを研削するのではなく、精密に研削された歯を使用して材料を剪断し、切りくずを効率的に除去します。
金属加工工場、建設請負業者、OEM メーカー、産業流通業者にとって、適切な金属切断用鋸刃を選択することは、切断効率、バリの形成、発熱、刃の寿命、および全体の生産コストに直接影響を与える可能性があります。
金属切断用超硬鋸刃の作り方
一般的な金属切断用超硬鋸刃は、スチール本体と切断チップという 2 つの重要な部分で構成されています。
鋼製本体は通常、硬化され張力がかけられた合金鋼で作られています。直線切断に必要な安定性、振動の低減、高速回転時の安定した性能を実現します。熱応力を軽減し、切断の安定性を向上させるために、拡張スロットまたはレーザー切断スロットを使用することもできます。
切断チップはブレードの歯にろう付けされています。用途に応じて、これらのチップは超硬またはサーメットになります。超硬チップは、アルミニウム、非鉄金属、および特定の鋼材の切断に広く使用されています。サーメットチップは、乾式切削時の優れた耐熱性、耐摩耗性、刃先安定性を備えているため、鉄金属の切削によく使用されます。
例えば、ナカムラのコールドカットメタルソーブレードサーメット/超硬刃先、BT歯、アングル鋼、スパイラル鋼管、丸管などの用途に合わせて設計されています。
超硬ブレードと砥石の比較
多くのユーザーは、特に現場での用途において、依然として研磨ディスクを使用して金属を切断しています。ただし、金属切断用超硬鋸刃の動作は異なります。
研磨ホイールは摩擦によって材料を除去します。これにより、通常、より多くの熱、より多くの火花、より多くの粉塵が発生し、エッジがより粗くなります。超硬チップまたはサーメットチップの丸鋸刃は、歯の噛み合いと切りくずの除去によって切断します。適切なブレードと機械を使用すると、多くの場合、切断が速くなり、熱が低くなり、火花が少なくなり、二次仕上げが少なくてきれいな刃が得られます。
このため、超硬およびサーメット金属切断ブレードは、金属加工、パイプ切断、鉄骨構造の加工、および工業生産ラインで広く使用されています。

どのような材料を切断できますか?
金属切断用超硬鋸刃はさまざまな種類の金属に合わせて設計できますが、1 つの刃がすべての材料に適しているわけではありません。
軟鋼、鋼管、山形鋼、鉄筋、溝形鋼、電線管、フラットストックなどの鉄金属の場合は、専用の鋼切刃をお勧めします。これらのブレードは通常、チップサイズを制御し、バリを減らす歯形状を使用します。
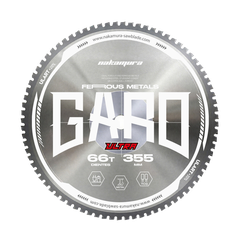
ナカムラの鋼材切断用丸鋸刃鉄金属の切断用に設計されており、サーメット/超硬チップ、トリプルチップ研削、レーザーカット拡張スロット、張力鋼板を備えています。
ステンレス鋼の場合、ステンレス鋼は切断するのが難しく、加工硬化しやすく、切断中により多くの熱を発生するため、刃の選択にはより注意する必要があります。ステンレス鋼用のブレードは、高い耐熱性、強力な歯のサポート、および制御された送りに適した形状を備えている必要があります。
アルミニウムやその他の非鉄金属の場合、ブレードは固着防止性能とスムーズな切りくず排出のために最適化される必要があります。アルミニウムは鋼よりも柔らかいですが、刃の設計が適切でないと歯に負担がかかりやすくなります。適切な歯の形状を備えた歯数の多いブレードを使用すると、きれいで滑らかな仕上がりを実現できます。
歯のデザインは重要です
歯のデザインは、金属の切削性能において最も重要な要素の 1 つです。
一般に、歯数の多いブレードはよりスムーズな切断を実現し、薄肉チューブ、アルミニウム プロファイル、およびより優れたエッジ品質を必要とする用途に適しています。通常、刃の数が少ないブレードはより速く切断でき、より多くの切りくずを除去できますが、仕上げは粗くなる可能性があります。
金属切削の場合、歯の形状は、単に歯の増減を選択することよりも重要です。一般的な設計には、トリプルチップグラインド、BT 歯、その他の強化された歯形が含まれます。これらの設計は、ブレードが硬い材料を処理し、歯の欠けを軽減し、切断熱を制御するのに役立ちます。
正しい歯数は、材料の壁の厚さによっても異なります。原則として、切断中は複数の歯が材料にかみ合う必要があります。ワークに接触する歯の数が少なすぎると、ブレードが振動したり欠けたりする可能性があります。材料に接触する歯の数が多すぎると、刃が過熱したり、切断が遅くなることがあります。

刃を機械に合わせる
金属切断用超硬鋸刃は正しい鋸と適合する必要があります。
ご使用前に刃径、ボアサイズ、カーフ、板厚、最高回転数、機種をご確認ください。ブレードの定格最大 RPM は、機械の動作速度よりも高くなければなりません。また、ブレードはソーアーバーに正しく適合し、適切なフランジで固定されている必要があります。
乾式金属切断の場合、ユーザーは機械に十分なパワー、安定したクランプ、および適切な保護があることも確認する必要があります。金属の切断では切りくずが発生するため、目の保護具、手袋、および安全な切りくず処理が不可欠です。
アルミニウム用に設計されたブレードをスチール製の切断ブレードの代わりに使用しないでください。同様に、ブレードがその材質向けに特別に評価されていない限り、汎用ブレードを重いステンレス鋼の製造切断に使用すべきではありません。
適切な金属切断用超硬鋸刃の選択
ブレードを選択するときは、切断する必要がある材料から始めます。鋼、ステンレス鋼、アルミニウム、銅、および混合材料には、異なるブレード設計が必要です。
次に、素材の形状と厚みを確認します。薄肉チューブの切断は、中実棒、鉄筋、山形鋼、またはプレートの切断とは異なります。ブレードには、切断する部分に対して正しい歯数とチップクリアランスがなければなりません。
次に、機械の仕様を確認します。 10 インチブレード、14 インチブレード、および 355mm コールドカットブレードは、機械がそのサイズとボア用に設計されていない限り、交換できません。
一般的な金属切断用途にコンパクトな刃を必要とするユーザー向けに、ナカムラの 10 インチ金属切断丸鋸刃は、超硬チップの歯と 80 歯構成で設計されており、きれいで正確な金属切断が可能です。
メンテナンスとブレードの寿命
優れた超硬鋸刃は、標準的なスチール刃や研磨ディスクよりもはるかに長く長持ちしますが、刃の寿命は正しい使用法に大きく左右されます。
切断後は、刃についた金属片や破片を取り除きます。歯の周囲に切りくずが溜まらないようにしてください。ブレードは乾燥した場所に保管し、チップへの衝撃による損傷を避けてください。切削中は過度の送り圧力を避けてください。刃を材料に押し込むのではなく、歯を正しい速度で切断します。
切断面が粗くなったり、機械が振動したり、刃が過熱したり、バリが大きくなったりすると、刃が鈍くなったり、損傷したり、素材と合わなくなったりする可能性があります。

結論
金属切断用超硬鋸刃は、標準的な鋸刃の単なる硬質バージョンではありません。これは、材料の種類、歯の形状、ブレード本体の安定性、熱制御、機械の互換性を中心に設計された精密切削工具です。
プロの金属切断では、適切なブレードを使用することで火花が減少し、刃先の品質が向上し、切断速度が向上し、切断あたりの総コストが削減されます。鋼管、山形鋼、アルミニウム形材、ステンレス鋼のいずれを切断する場合でも、適切な超硬刃またはサーメットチップの刃を選択することが、安定した効率的な切断性能の鍵となります。
プロの鋸刃サプライヤーとして、ナカムラは代理店、OEM 顧客、金属加工工場、産業ユーザーに金属切断ソリューションを提供しています。適切な金属切断用超硬鋸刃をお探しの場合、当社のチームが材料、機械、切断要件に基づいて適切な仕様を選択するお手伝いをいたします。