





パーティクルボードの切断には、絶対的な精度、作業効率、正確に適切な切断ツールが必要です。産業用電動工具アクセサリの経験豊富なサプライヤーとして、当社は複合木材に取り組むために必要な特定のエンジニアリングを理解しています。パーティクルボード (木材チップ、おがくず、合成樹脂から作られた緻密な複合材) は、間違った機器で使用すると、ひどい欠けや破れが発生することで知られています。
あなたが家具職人であろうと建築専門家であろうと、6.5インチ丸鋸刃、正しい歯の形状とブレードの材質を選択することが、完璧な刃先と傷んだワークピースの違いとなります。このガイドでは、破れのないカットを実現するために考慮する必要がある技術的要素について詳しく説明します。
ブレード選択の重要な要素
1. 歯数と直径の比率
丸鋸刃の歯数は、仕上げ品質の基本となります。ただし、理想的な番手はブレードの直径に完全に依存します。ポータブルトラックソーまたは標準丸鋸の場合、木製 48 歯 TCT ブレードは、直径 6.5 インチから 7.25 インチに最適な高密度歯比を提供します。この構成により、ガレットの詰まりやモーターの過熱を引き起こすことなく、研磨パーティクルボードを非常に滑らかできれいに切断できます。より大きな 10 インチのテーブルソーの場合、60T または 80T ブレードにアップグレードするのが標準的です。
2. 先端材料と製造
パーティクルボードは研磨性の高い接着剤で結合されているため、標準的なスチール製の刃はすぐに鈍くなります。タングステンカーバイドチップ (TCT) ブレードのみを使用する必要があります。さらに、トップクラスの産業用ブレードは時代遅れのホットプレス法を廃止しています。代わりに、精密レーザー溶接を利用して超硬チップをスチール本体に取り付けます。このレーザー溶接構造により、構造的完全性が最大限に確保され、高速切削時の歯の損失が防止され、ブレードの寿命が大幅に延長されます。


3. 現場のマテリアル間の移行
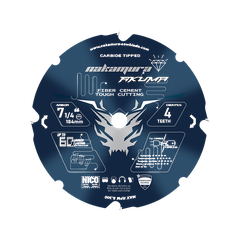
木材複合材料には高歯 TCT ブレードが必須ですが、現場ではさまざまな材料を切断する必要があることがよくあります。プロジェクトがキャビネットから外装サイディングに移行する場合、木製ブレードは使用できません。専用に切り替える必要がありますファイバーセメント丸鋸刃。超硬質の多結晶ダイヤモンド (PCD) チップと歯数の少ない設計で設計されたこの特殊なブレードは、有害な粉塵を最小限に抑え、研磨繊維セメントボードを簡単に切断し、標準的なパーティクルボードブレードを瞬間的な破壊から保護します。
重要な歯の形状 (ATB 対 TCG)
パーティクルボード (特にメラミン化粧ボード) の場合、歯の形状は交渉の余地がありません。
- 代替トップ ベベル (ATB) または Hi-ATB:交互に配置された鋭い先端が表面ベニヤをきれいにスライスし、上端の破れを大幅に減らします。
- トリプルチップグラインド (TCG):極めて高い耐久性を実現するのに最適です。 TCG は、平らな仕上げ歯と面取りされた荒削り歯を交互に配置しており、パーティクルボードの研磨樹脂に対する耐性が高くなります。
パーティクルボードを切断するためのプロのヒント
破片のない快適なエクスペリエンスを保証するには、プレミアムブレードと次のテクニックを組み合わせてください。
- 正しい深さを設定します。刃が材料の下に 1/8 ~ 1/4 インチだけ伸びるように鋸を調整します。これにより切断角度が最適化され、上向きの破れが軽減されます。
- バッカーボードを使用します。カットの出口側での吹き出しを防ぐために、パーティクルボードの下に犠牲となる廃材をしっかりと置きます。
- 安定した送り速度を維持する:無理に鋸を動かさないでください。摩擦焼けを防ぐために、レーザー溶接された超硬歯が安定した適度なペースで作業を行います。
歯の形状の仕組みを理解し、レーザー溶接 TCT テクノロジーを利用し、刃を素材に厳密に適合させることで、いつでも完璧な切断を実現できます。