




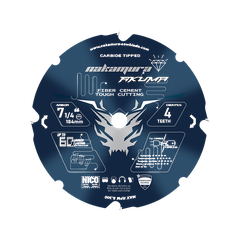

現代の工業建築において、ファイバーセメントボードなどの研磨複合材の加工には、熱力学的および機械的に極めて大きな課題が生じます。調達エンジニアや請負業者は、要求の厳しい基板に対応する最も信頼性の高い切削工具を頻繁に探しています。ただし、産業の信頼性はブランドの名声だけによって決まるわけではありません。それは基本的に、冶金学、高度な製造プロセス、および正確な歯の形状によって決まります。研磨切断の物理を理解することは、労働安全と作業効率を維持するために不可欠です。
耐摩耗性の冶金学ファイバーセメントには、標準的な刃先を急速に劣化させる研磨性の高い化合物であるシリカが高濃度で含まれています。多結晶ダイヤモンド (PCD) は純粋なファイバーセメント加工の誰もが認める標準ですが、混合材料の現場では多用途の復元力が求められます。これに対処するために、専門的なサーメットチップ丸鋸刃セラミックと金属バインダーのハイテク複合材料を使用して設計されています。時代遅れのホットプレス方法を放棄し、最先端のホットプレス方法を採用することでレーザー溶接テクノロジーにより、サーメットチップが合金鋼の本体に妥協のない強度で融合されています。これにより、歯が剪断されることなく、緻密なセメント質ボードの激しい機械的衝撃に耐えることができます。
歯の形状と粉塵軽減プロトコル業界に蔓延している危険な誤解は、歯数が多いほどファイバーセメントの切断がスムーズになるというものです。実際には、シリカを豊富に含む材料上で高密度の歯の構成を利用すると、壊滅的な摩擦熱と、吸入可能な結晶質シリカの致死的な雲が発生します(OSHA 安全基準に違反します)。次のような機能横断的なツールを選択する場合、多目的鋸刃 190mm、オペレータは、細かい粉塵の発生ではなく、積極的な切りくず排出のために歯のピッチが最適化されていることを確認する必要があります。真のファイバーセメントの用途では、重くて扱いやすいチップを生成し、有害な浮遊微粒子を最小限に抑えるために、超低歯数 (通常は 4T ~ 8T) が必要です。


高調波共鳴と熱管理ファイバーセメントの密度が非常に高いため、切断サイクル中に激しい運動振動が引き起こされます。高調波共振が管理されていないと、表面仕上げが破壊され、工具の摩耗が急激に加速します。高度な音響減衰技術 - 多くの場合、次のような頑丈な鉄加工ツールで先駆者となっています。サイレントサーメットメタルチョップソーブレード-重要です。これらには、制振樹脂が注入された精密レーザーカット拡張スロットが含まれます。この構造設計は熱膨張を吸収し、構造上のリンギングを抑え、コアの平坦性を維持し、ブレードの動作ライフサイクルを延長します。
剛性と機械適合性プレートの厚さ(カーフとボディ)は、過酷なリッピング中に軌道を維持する上で極めて重要な役割を果たします。鋼板が厚いと熱応力による反りに強くなりますが、より高いモータートルクが必要になります。逆に、薄いカーフ設計では、コードレスツールの材料の無駄とバッテリー消費が削減されますが、たわみを防ぐために優れた冶金学的張力が必要です。選択は、現場で導入される特定の鋸機械に大きく依存します。
B2B調達の結論信頼性の高いファイバーセメント鋸刃の選択は、材料の密度と切りくず形成の仕組みによって左右される正確な科学です。専門的な作業では、レーザー溶接の構造的完全性、粉塵を軽減するための正しい歯数、効果的な熱管理を優先する必要があります。これらのエンジニアリング仕様をお客様の運用要件に合わせることで、産業製造業者は安全基準への厳密な順守を保証し、生産歩留まりを最大化できます。